Ein durchgerechnetes Beispiel mit 16 manuellen MAG-Schweißplätzen und 4 Schweißrobotern: Spitzenbedarf, Durchschnittsverbrauch und Puffervolumen.
Diese Frage hören wir oft, und die ehrliche erste Antwort lautet: Die Zahl der Schweißplätze sagt wenig aus. Entscheidend ist, wie viel Schutzgas jeder Platz zieht, wie viele Plätze gleichzeitig schweißen und wie viel Puffervolumen das System bereithält.
Spannend wird es, wenn manuelles und robotergestütztes Schweißen an derselben Versorgung hängen. Ein Handschweißer unterbricht ständig, um ein Teil zu positionieren, zu heften oder die Naht zu prüfen. Ein Roboter kann über lange Strecken fast durchgehend schweißen. Daraus entstehen sehr unterschiedliche Lastprofile, und dieses Beispiel zeigt, wie man einen Mischer darauf auslegt.
Wie sieht die Beispielanlage aus?
Ein metallverarbeitender Betrieb betreibt 16 manuelle MAG-Schweißplätze und 4 Schweißroboter oder Cobots. Alle sollen zentral mit 82 Prozent Argon und 18 Prozent CO₂ versorgt werden, nach ISO 14175 klassifiziert als M21-ArC-18. Wir gehen davon aus, dass diese Mischung für alle Schweißaufgaben im Betrieb geeignet und qualifiziert ist.
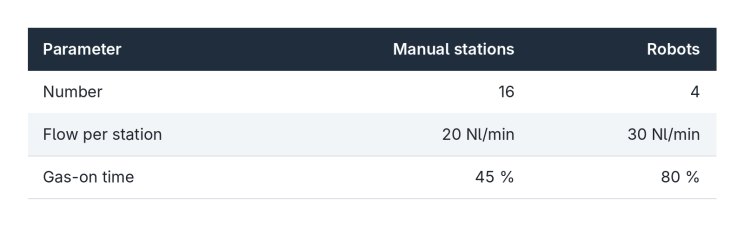
20 Nl/min sind für viele Sprüh- und Impulslichtbogenanwendungen ein üblicher Wert. Air Products nennt rund 8–12 l/min für Dünnblech und 15–20 l/min für dickeres Material und weist darauf hin, dass mechanisierte Systeme in der Regel etwas mehr brauchen als Handschweißplätze. Für die Roboter setzen wir deshalb 30 Nl/min an. Das ist keine feste Regel. Der richtige Durchfluss hängt von Gasdüse, Schweißstrom, Brennergeometrie und Umgebung ab, und zu viel Gas kann den Schutz durch Turbulenzen sogar schwächen.
Alle Werte sind Planungsannahmen. Wir rechnen durchgehend in Normlitern pro Minute; reale Angaben müssen gegebenenfalls auf dieselben Bezugsbedingungen umgerechnet werden.
Wie hoch ist der Spitzenbedarf?
Am Anfang steht der ungünstigste Fall: Alle 20 Plätze ziehen gleichzeitig Gas.
16 Handschweißplätze × 20 Nl/min = 320 Nl/min
4 Roboter × 30 Nl/min = 120 Nl/min
Spitzenbedarf: Qmax = 440 Nl/min bzw. 26,4 Nm³/h.
Diese Menge muss die Versorgung liefern können, wann immer sie gebraucht wird.
Wie viel Gas wird im Durchschnitt verbraucht?
In der Praxis schweißt kein Platz ohne Pause. TWI, The Welding Institute, nennt für halbautomatisches MIG/MAG-Schweißen eine typische Lichtbogenzeit von etwa 45 Prozent, bei einer Spanne von 15 bis 60 Prozent, und für automatisches Schweißen etwa 90 Prozent, bei einer Spanne von 50 bis 100 Prozent. Für die Handschweißplätze rechnen wir mit 45 Prozent, für die Roboter vorsichtiger mit 80 Prozent.
TWI nennt das „Duty Cycle“, ein Begriff, den Schweißer eher als Einschaltdauer der Stromquelle kennen. Für die Gasversorgung zählt der Zeitanteil, in dem tatsächlich Gas strömt. Gasvorströmung und Gasnachströmung machen ihn etwas länger als die reine Lichtbogenzeit. Der Einfachheit halber setzen wir beide gleich.
Handschweißplätze: 320 × 0,45 = 144 Nl/min
Roboter: 120 × 0,80 = 96 Nl/min
Durchschnittsbedarf: Qavg = 240 Nl/min bzw. 14,4 Nm³/h.
Dieser Wert eignet sich, um Gasverbrauch und Betriebskosten abzuschätzen. Für die Auslegung des Mischers ist er die falsche Grundlage. So selten es vorkommt: Alle 20 Plätze können im selben Moment Gas ziehen.
Welche Leistung braucht der Mischer?
Wir nehmen den Spitzenbedarf und schlagen 20 Prozent Reserve auf. Das ist unsere Annahme für dieses Beispiel und kein vorgeschriebener Wert.
440 Nl/min × 1,2 = 528 Nl/min bzw. 31,68 Nm³/h.
Diese Menge an fertiger Mischung muss der Mischer zuverlässig bei dem Ausgangsdruck liefern, den die zentrale Versorgung verlangt. Ebenso wichtig: Das Mischungsverhältnis muss in der Toleranz bleiben, egal ob 440 oder 20 Nl/min abgenommen werden. Bei der Wahl eines konkreten Geräts kommen dann noch Eingangsdruck, Ausgangsdruck und Druckverluste im Rohrnetz dazu.
Warum empfehlen wir einen Pufferspeicher?
In einer zentralen Versorgung ändert sich der Bedarf ständig. Schweißer stoppen und starten, während die Roboter weiterlaufen. Ohne Puffer muss ein elektronischer Mischer jeder dieser Änderungen sofort folgen.
Jeder dynamische Regeleingriff bringt eine kurze Regelabweichung mit sich.
Je nach Regelverhalten zeigt sie sich im Durchfluss oder im Mischungsverhältnis. Die direkte Abnahme aus dem Mischer empfehlen wir deshalb nur dort, wo der Verbrauch sehr gleichmäßig und planbar ist. Bei schwankendem Bedarf gehört ein Pufferspeicher ins System. Er fängt kurze Spitzen ab und lässt den Mischer gleichmäßiger laufen, was der Mischungsqualität direkt zugutekommt.
Wie groß sollte der Puffer sein?
Für unsere GAMI-Gasmischer verwenden wir eine einfache Faustregel: Das gesamte geometrische Puffervolumen sollte etwa ein Drittel bis die Hälfte der Mischerleistung pro Minute betragen.
VPuffer [l] ≈ QMischer [Nl/min] × 1 min × (1/3 bis 1/2)
Für unsere 528 Nl/min:
528 × 1/3 = 176 Liter
528 × 1/2 = 264 Liter
Empfohlenes Gesamtpuffervolumen: 176 bis 264 Liter.
Das ist ein Richtwert für die erste Auslegung. Er ist keine Norm und ersetzt keine dynamische Betrachtung. Und das Volumen muss nicht in einem einzigen Behälter sitzen.
Kann das Rohrnetz als Puffer zählen?
In größeren Betrieben haben zentrale Gasleitungen ein beträchtliches Innenvolumen. Es lässt sich anrechnen, sofern die Leitungen druckseitig mit dem Puffersystem verbunden sind und die zulässige Druckschwankung einen echten Gasaustausch erlaubt.
Beispiel: 200 m Stahlrohr DN20, 26,9 × 2,6 mm, das ergibt einen Innendurchmesser von 21,7 mm.
V = π × d² / 4 × L = π × (0,0217 m)² / 4 × 200 m ≈ 74 Liter
Mit einem Innendurchmesser von genau 20 mm wären es nur rund 63 Liter, es lohnt sich also, die realen Rohrmaße zu verwenden.
Rechnet man die vollen 74 Liter an, muss der separate Behälter nur noch 102 bis 190 Liter fassen. Ein 150-Liter-Behälter ergibt 150 + 74 = 224 Liter und liegt damit gut im empfohlenen Bereich.
Warum ist geometrisches Volumen nicht gleich nutzbares Gas?
Dieser Punkt wird leicht übersehen. Liter Behältervolumen sind nicht Normliter Gas.
Wie viel Gas ein Puffer abgeben kann, hängt davon ab, wie weit sein Druck sinken darf.
Ein Beispiel: Fällt der Druck in den 74 Litern Rohrleitung bei 20 °C um 0,5 bar, werden im Idealfall nur etwa 34 Normliter frei, bezogen auf 0 °C und 1,01325 bar. Würde der Mischer gar nichts liefern, deckte das 440 Nl/min für knapp fünf Sekunden. Hinzu kommt, dass Druckverluste, Druckregler, Rückschlagventile oder lange Leitungswege verhindern können, dass das gesamte Leitungsvolumen kurzfristig wirksam wird.
Unsere Faustregel ist deshalb ein Ausgangspunkt. Ob das Rohrnetz voll angerechnet werden kann und wie groß der Behälter wirklich sein muss, entscheidet sich am tatsächlichen Druck- und Lastprofil.
Worauf kommt es in der Praxis noch an?
- Regelbereich: Der Mischer muss auch dann genau mischen, wenn nur zwei oder drei Handschweißer arbeiten.
- Eingangsgasüberwachung: Eine leere CO₂-Versorgung muss erkannt werden, bevor unbemerkt eine falsche Mischung in die Leitung gelangt.
- Ausgangsdruck: Er muss in allen Betriebszuständen gehalten werden.
- Rohrleitung: Querschnitte, Strömungsgeschwindigkeiten und Druckverluste müssen auf den Spitzenbedarf ausgelegt sein.
- Überwachung und Dokumentation: Alarme, Datenaufzeichnung und Fernzugriff machen die gesamte Versorgung transparent.
Fazit
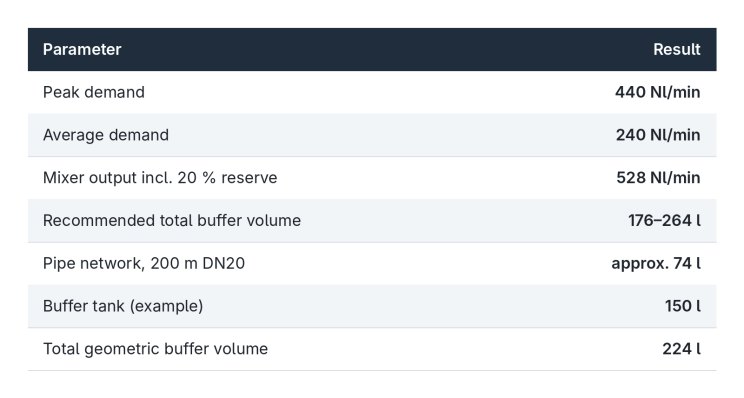
Drei Erkenntnisse. Erstens: Der gleichzeitige Spitzenbedarf bestimmt die Mischerleistung, der Durchschnitt sagt nur etwas über den Verbrauch. Zweitens: Schwankender Bedarf verlangt nach einem Pufferspeicher. Drittens: Das Rohrnetz kann einen Teil des Puffers übernehmen, solange man ehrlich einschätzt, wie viel davon wirklich nutzbar ist.
Mit unserem digitalen Gasmischer GAMI legen wir Gasmischsysteme individuell nach Gasarten, Durchflussbereichen, Betriebsdrücken und Anforderungen an die Mischungsqualität aus. Bei zentralen Versorgungen betrachten wir nie nur den Mischer, sondern immer das gesamte Versorgungskonzept.
Vereinfachtes Auslegungsbeispiel. Durchflüsse, Gasflusszeiten und Reserve sind Annahmen; die Puffer-Faustregel ist eine Auslegungsempfehlung der Gasyco GmbH. Für die endgültige Auslegung müssen die tatsächlichen Betriebsbedingungen geprüft werden.